Imaginez une ligne de conditionnement à grande vitesse fonctionnant à 120 bouteilles par minute. Soudain, le système s'arrête. Un message d'erreur clignote sur l'IHM : "Sensor 7 — Signal Fault". L'ingénieur de maintenance se précipite sur la ligne, ouvre l'armoire de commande et commence le dépannage. Trente minutes plus tard, le problème est identifié : le capteur capacitif sélectionné pour détecter les bouteilles en plastique transparent n'est pas fiable car la transparence de la bouteille et les variations de lumière ambiante provoquent de faux déclenchements. Il ne s'agit pas d'une panne de capteur ; c'est un échec de sélection. Le mauvais capteur a été choisi pour l’application et toute la chaîne de production en a payé le prix. Ce scénario se produit quotidiennement dans les usines et souligne une vérité fondamentale : sélectionner le bon capteur pour un système PLC n’est pas une tâche triviale. Il s'agit d'une décision qui nécessite une approche structurée, une compréhension approfondie de l'application et une compréhension claire des facteurs techniques qui déterminent les performances du capteur.
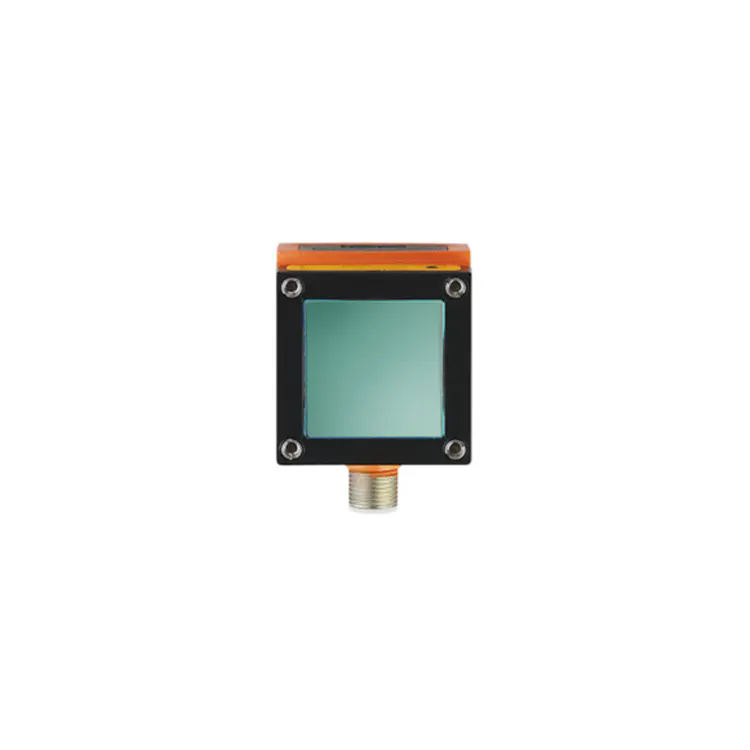
Lors de la sélection d'unCapteur industriel IFMpour les systèmes PLC, les ingénieurs doivent évaluer sept dimensions critiques : type de capteur et principe de détection, compatibilité électrique avec le module d'entrée PLC, conditions environnementales (température, humidité, poussière), intégration du protocole de communication (en particulier IO-Link), temps de réponse et précision, contraintes de montage et mécaniques, ainsi que fiabilité à long terme et coût total de possession. Chacun de ces facteurs interagit avec les autres, et le choix optimal est rarement le capteur le plus cher ou celui ayant la plus longue portée de détection. C'est le capteur qui est précisément adapté aux exigences spécifiques de l'application. Cet article vous guidera systématiquement à travers chacune de ces dimensions, en vous fournissant des informations techniques, des exemples pratiques et des cadres de prise de décision pour vous aider à sélectionner le capteur industriel IFM adapté à votre système API.
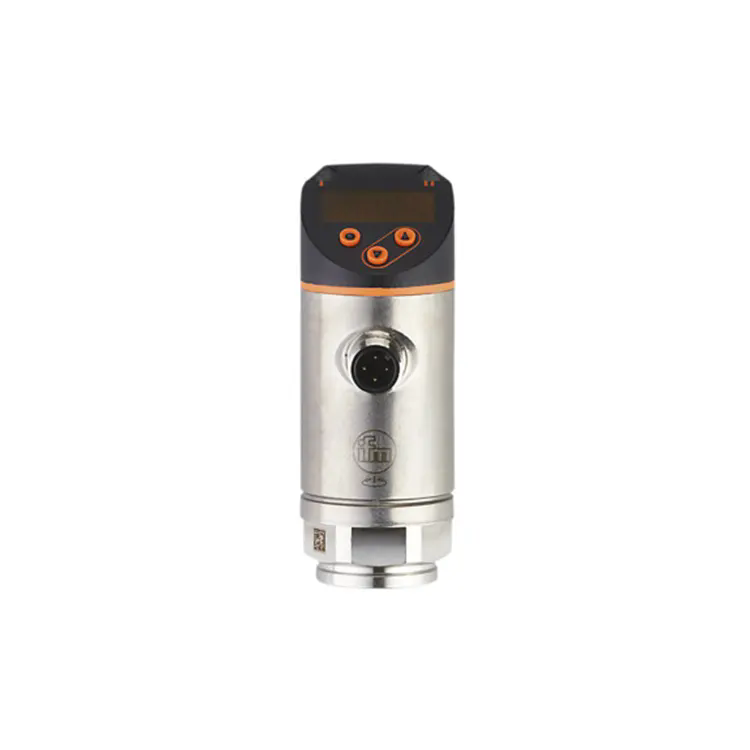
UnCapteur industriel IFMest un appareil électronique conçu pour détecter les changements physiques dans un environnement de fabrication et convertir ces changements en signaux électriques pouvant être interprétés par un automate programmable (PLC). Le capteur est l'organe sensoriel du système d'automatisation, fournissant le retour d'information nécessaire à l'automate pour prendre des décisions, lancer des actions et maintenir le contrôle des processus industriels. Qu'il s'agisse de détecter la présence d'un composant sur un convoyeur, de mesurer la pression dans une conduite hydraulique ou de surveiller la température d'un bobinage de moteur, le capteur industriel IFM est l'interface entre le monde physique et le système de contrôle numérique.
IFM est une marque mondialement reconnue pour sa large gamme de capteurs industriels, notamment des capteurs de proximité inductifs, des capteurs photoélectriques, des capteurs capacitifs, des capteurs à ultrasons, des capteurs de pression, des capteurs de température et des capteurs de débit. Chaque type de capteur est conçu pour un principe de détection spécifique, ce qui le rend adapté à des applications et environnements particuliers. La sélection du bon capteur industriel IFM nécessite une compréhension claire des exigences de l'application, de l'objet de détection et de l'environnement d'intégration. Le capteur doit être compatible avec l'automate en termes de spécifications électriques (tension, courant, type de sortie), de protocole de communication (IO-Link, PROFINET, EtherNet/IP) et de montage mécanique. Les spécifications techniques du capteur définissent son enveloppe de performances et déterminent s'il est capable de répondre aux exigences de l'application.
Notre équipe àLumière flottante Automation Trade Co., Ltd.se spécialise dans l’aide aux ingénieurs dans ce processus de sélection. Forts de plusieurs années d'expérience dans la fourniture de produits de capteurs industriels IFM aux intégrateurs de systèmes et aux fabricants, nous comprenons les nuances de la sélection des capteurs et pouvons vous fournir des conseils sur le capteur le plus adapté à votre application. Que vous conceviez un nouveau système ou entreteniez un système existant, choisir le bon capteur industriel IFM est essentiel au succès de votre projet d'automatisation. Dans les sections suivantes, nous approfondirons les spécifications clés, les types de capteurs et les considérations d'intégration qui vous guideront vers une sélection optimale de capteurs.
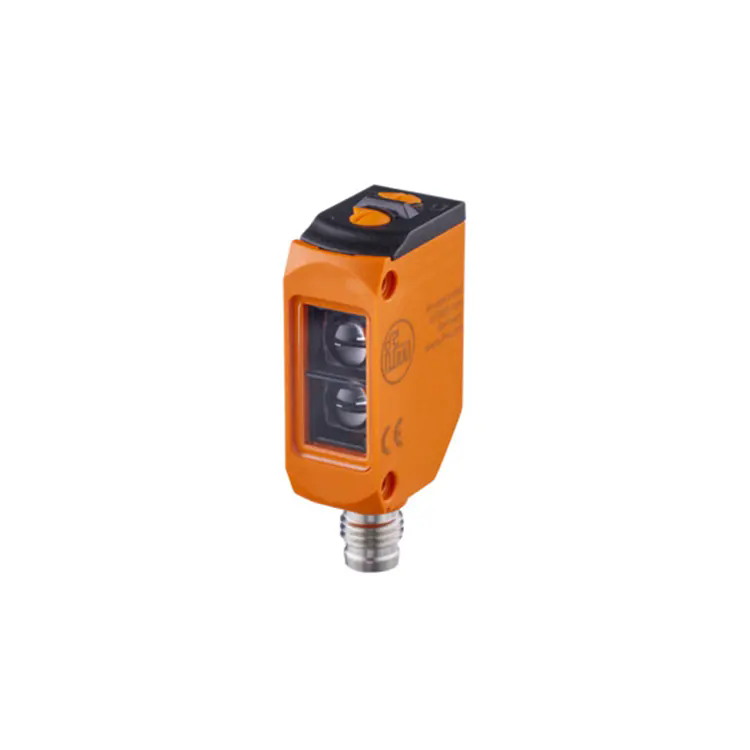
Les spécifications techniques d'unCapteur industriel IFMfournir une description quantitative de ses capacités et de ses limites. Comprendre ces spécifications est essentiel pour comparer les modèles de capteurs et déterminer leur adéquation à une application spécifique. Le tableau suivant résume les principales spécifications techniques d'une gamme de types de capteurs industriels IFM, ainsi que leurs valeurs typiques et leur impact sur les performances des applications.
| Spécification | Proximité Inductif | Photo-électrique | Capacitif | Ultrasonique | Impact sur l'application |
| Plage de détection (mm) | 2 à 40 | 50 à 20 000 | 2 à 40 | 20 - 8000 | Détermine la distance maximale jusqu'à la cible |
| Temps de réponse (ms) | < 1 | < 1 | < 5 | < 50 | Critique pour les applications à grande vitesse |
| Précision de répétition (%) | < 2 | < 5 | < 5 | < 2 | Assure une détection cohérente dans le temps |
| Température de fonctionnement (°C) | -25 à +85 | -25 à +60 | -25 à +85 | -20 à +70 | Définit la plage d'environnement utilisable |
| Protection contre la pénétration (IP) | IP67 | IP67 | IP67 | IP67 | Résistance à la pénétration de poussière et d'eau |
| Type de sortie | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | PNP/NPN, IO-Link | Compatibilité avec les modules d'entrée PLC |
| Matériau du boîtier | Acier inoxydable | ABS/PC | Acier inoxydable | Acier inoxydable | Durabilité et résistance chimique |
Lors de l’évaluation de ces spécifications, il est essentiel de les hiérarchiser en fonction des exigences de l’application. Pour une ligne d’embouteillage à grande vitesse, le temps de réponse et la précision de répétition sont essentiels. Pour un système de manutention extérieur, l’indice IP et la plage de température de fonctionnement sont primordiaux. Pour une application de traitement chimique, le matériau du boîtier et la résistance chimique sont la priorité. Notre usine àAutomatisation de la lumière flottantesouligne l'importance d'une approche équilibrée, dans laquelle toutes les spécifications sont prises en compte de manière globale pour garantir que le capteur sélectionné répond aux exigences de l'application et fournit un service fiable à long terme.
Imaginez une ingénieure nommée Sarah qui travaille dans une grande usine d'assemblage automobile. Elle est chargée de concevoir une nouvelle solution de détection pour une cellule de soudage robotisée. La cellule doit détecter la présence de pièces métalliques, vérifier la bonne orientation et s'assurer que le bras robotique est dans la bonne position avant de lancer le cycle de soudage. Sarah dispose de toute une gamme de types de capteurs, mais elle doit choisir celui qui convient à chaque fonction. Ce scénario est typique de tout ingénieur en automation, et il est préférable d'aborder le processus de sélection sous la forme d'un arbre de décision systématique.
Le premier point de décision est le principe de détection. Les types les plus courants deCapteur industriel IFMsont inductifs, photoélectriques, capacitifs et ultrasoniques. Les capteurs inductifs sont les bêtes de somme de la détection des métaux. Ils génèrent un champ magnétique haute fréquence qui est modifié lorsqu'un objet métallique pénètre dans la zone de détection. Ils sont très fiables, rapides et insensibles à la poussière, à la saleté ou à l'huile sur la face de détection. Pour la cellule de soudage de Sarah, les capteurs inductifs sont le choix idéal pour détecter la présence de pièces métalliques et vérifier que le bras robotique est en position. Les capteurs photoélectriques utilisent la lumière pour détecter des objets. Ils sont disponibles en trois modes courants : barrage, rétroréfléchissant et diffus. Les capteurs barrage disposent d'un émetteur et d'un récepteur séparés, offrant la plus longue portée de détection et la plus grande fiabilité dans les environnements sales. Ils sont idéaux pour détecter de petites pièces ou objets qui ne peuvent pas être détectés de manière fiable par d’autres méthodes. Dans la cellule de soudage, un capteur rétroréfléchissant peut être utilisé pour confirmer que la pièce est dans la bonne orientation avant le début du soudage.
Les capteurs capacitifs détectent les changements de capacité provoqués par la présence de tout objet, quel que soit son matériau. Ils sont particulièrement utiles pour détecter des objets non métalliques, tels que les plastiques, les liquides et les matériaux granulaires. Dans une cellule de soudage, un capteur capacitif peut être utilisé pour détecter la présence d'un fluide de refroidissement dans une conduite d'écoulement ou pour détecter le niveau d'un lubrifiant. Les capteurs à ultrasons utilisent des ondes sonores pour détecter les objets, ce qui les rend idéaux pour les applications où les capteurs photoélectriques ne conviennent pas en raison de la poussière ou de la couleur, de la transparence ou de la réflectivité de la cible. Les capteurs à ultrasons sont couramment utilisés pour la mesure de distance, la détection de niveau et la détection d'objets dans des environnements difficiles. Le tableau ci-dessous fournit un cadre décisionnel pour sélectionner le type de capteur approprié en fonction des exigences de détection.
| Exigence de détection | Inductif | Photo-électrique | Capacitif | Ultrasonique | Recommandation |
| Détecter un objet métallique, à courte portée | ✓ | Proximité Inductif | |||
| Détecter un objet à longue distance (1-20 m) | ✓ | Barrage photoélectrique | |||
| Détecter un objet transparent (verre, plastique) | ✓ | ✓ | ✓ | Photoélectrique ou ultrasonique | |
| Détecter les liquides ou solides non métalliques | ✓ | ✓ | ✓ | Capacitif ou ultrasonique | |
| Détecter un objet dans un environnement poussiéreux | ✓ | ✓ | ✓ | Inductif ou ultrasonique | |
| Mesurer la distance à l'objet | ✓ | Ultrasonique | |||
| Détection à grande vitesse (< 1 ms) | ✓ | ✓ | Inductif ou photoélectrique |
Dans l'application des cellules de soudage de Sarah, les capteurs inductifs constituent le choix idéal pour la détection des métaux, tandis que les capteurs photoélectriques offrent la flexibilité nécessaire à la vérification de l'orientation. Des capteurs capacitifs et ultrasoniques pourraient être envisagés pour des fonctions auxiliaires supplémentaires. La clé d'une sélection réussie d'un capteur est d'adapter le principe de détection du capteur aux caractéristiques spécifiques de la cible et aux conditions environnementales. ÀLumière flottante Automation Trade Co., Ltd., notre équipe de spécialistes en automatisation peut vous aider à parcourir les options disponibles et à sélectionner le capteur industriel IFM adapté à votre application spécifique.
Une fois le type de capteur sélectionné, la prochaine étape critique consiste à garantir la compatibilité électrique avec le système PLC. Le capteur doit être correctement adapté au module d'entrée de l'automate en termes de tension, de courant, de type de sortie et de méthode de connexion. Une inadéquation électrique peut entraîner l'absence de signal, un signal incorrect ou des dommages au capteur ou à l'automate. Les disparités électriques les plus courantes concernent le type de sortie (NPN ou PNP) et la tension d'alimentation. Comprendre ces paramètres est essentiel pour une intégration réussie.
Le type de sortie d'unCapteur industriel IFMfait référence à la configuration de la sortie transistor qui commute le signal vers l'automate. Il existe deux principaux types de sortie : NPN (absorption) et PNP (approvisionnement). Dans une sortie NPN, le capteur commute le signal à la masse (0 V) lorsqu'il est activé, absorbant le courant de l'entrée de l'automate. Dans une sortie PNP, le capteur commute le signal sur la tension d'alimentation positive (par exemple +24 V) lorsqu'il est activé, fournissant du courant à l'entrée de l'automate. Le choix entre NPN et PNP dépend du module d'entrée de l'automate. La plupart des automates européens (tels que Siemens) utilisent des entrées PNP, tandis que certains automates asiatiques (tels que certains anciens modèles Omron) utilisent des entrées NPN. Il est essentiel de vérifier le type d'entrée de l'automate avant de sélectionner le capteur. De nombreux automates modernes prennent en charge à la fois NPN et PNP, mais il est toujours préférable de vérifier les spécifications du module d'entrée.
En plus du type de sortie, la tension d'alimentation du capteur doit être compatible avec l'alimentation de l'automate. La plupart des capteurs industriels IFM fonctionnent sur des tensions CC, généralement de 10 à 30 V CC. Certains capteurs sont disponibles en versions alimentées en courant alternatif. Le système PLC fournit généralement une alimentation 24 V CC, compatible avec la plupart des capteurs CC. Cependant, il est essentiel de vérifier la fiche technique du capteur pour confirmer la tension nominale et s'assurer que le capteur respecte la capacité d'alimentation de l'automate. La méthode de connexion est un autre facteur de compatibilité. Les capteurs sont disponibles avec des câbles précâblés, des connecteurs enfichables (M8, M12) ou des bornes à vis. Le choix de la méthode de connexion dépend de l'environnement d'installation et du besoin de flexibilité. Les connecteurs M12 sont les plus courants dans l'automatisation industrielle, offrant une connexion robuste et étanche, facile à déconnecter et à reconnecter. Le tableau suivant fournit une liste de contrôle de compatibilité électrique pour sélectionner un capteur industriel IFM pour un système PLC.
| Article | Vérifier | Spécification typique du capteur IFM | Spécification commune de l'API |
| Tension d'alimentation | Plage de tension compatible | 10-30 V CC | 24 V CC |
| Type de sortie | Compatibilité NPN ou PNP | PNP ou NPN (vérifier le modèle) | Vérifier les spécifications du module d'entrée API |
| Type de signal de sortie | Numérique ou analogique | Numérique (PNP/NPN) ou analogique (4-20 mA, 0-10 V) | Module d'entrée numérique ou analogique requis |
| Courant de charge | Consommation de courant maximale | Généralement 100-200 mA | Vérifier la capacité du module d'entrée API |
| Type de connexion | Connecteur compatible | M12, M8 ou câble | Vérifier le bornier ou le connecteur de l'automate |
| Prise en charge IO-Link | Protocole de communication | IO-Link V1.1 | Vérifier la capacité du maître PLC IO-Link |
En vérifiant systématiquement ces paramètres électriques, les ingénieurs peuvent garantir que le capteur industriel IFM et le système PLC sont entièrement compatibles, évitant ainsi les problèmes d'intégration et garantissant un fonctionnement fiable du système. Notre équipe àAutomatisation de la lumière flottanteconnaît bien ces exigences de compatibilité et peut aider à vérifier les spécifications pour garantir une intégration transparente.
L'environnement d'exploitation est un facteur critique qui peut affecter considérablement les performances et la fiabilité du capteur. Un capteur industriel IFM qui fonctionne parfaitement dans un laboratoire propre et à température contrôlée peut rapidement tomber en panne dans un environnement industriel difficile. L'environnement impose des contraintes sur la conception du capteur, notamment son indice de protection (IP), le matériau du boîtier et la tolérance de température. Trois environnements industriels typiques illustrent l’éventail de défis auxquels les capteurs doivent faire face.
Cas 1 : Usine de transformation des aliments – Humidité élevée et lavage chimique.Une usine de transformation alimentaire nécessite des capteurs capables de résister à de fréquents lavages à haute pression avec des produits de nettoyage. L'environnement est humide et humide, avec des températures allant de -10°C en chambre froide à +40°C dans la zone de transformation. Les capteurs doivent être construits avec un indice de protection IP élevé (IP69K pour le lavage) et un matériau de boîtier résistant à la corrosion et aux attaques chimiques. Les boîtiers en acier inoxydable avec des surfaces lisses (pour empêcher la croissance bactérienne) sont le choix préféré. Des capteurs photoélectriques dotés de joints robustes sont également essentiels pour empêcher la pénétration d’humidité. Pour cette application, l'indice de protection IP et la sélection du matériau sont les principaux critères de sélection, et la plage ou la vitesse de détection du capteur peut être secondaire.
Cas 2 : Cellule de soudage automobile – Haute température et bruit électromagnétique.Une cellule de soudage automobile crée un environnement difficile pour les capteurs. La zone est soumise à des températures élevées dues aux opérations de soudage, qui peuvent atteindre jusqu'à 150°C. De plus, les équipements de soudage génèrent d'importantes interférences électromagnétiques (EMI), qui peuvent provoquer de faux déclenchements dans les capteurs sans protection adéquate. Les capteurs utilisés dans cet environnement nécessitent des températures élevées (jusqu'à 85 °C ou plus), un blindage EMI robuste et souvent des dispositions de montage spéciales pour les protéger des projections de soudure. Les capteurs inductifs avec une fréquence de commutation élevée et une bonne immunité EMI sont souvent préférés pour cette application. La température nominale et l’immunité EMI sont les facteurs critiques.
Cas 3 : Cimenterie – Poussière et vibrations élevées.Une cimenterie est un environnement poussiéreux et hostile avec des niveaux élevés de particules en suspension dans l’air. Les capteurs sont exposés aux vibrations constantes des concasseurs et des convoyeurs. Le capteur doit être étanche à la poussière (indice IP6X) et avoir un boîtier suffisamment robuste pour résister aux vibrations continues. Les capteurs photoélectriques sont souvent inadaptés à cet environnement en raison de l'accumulation de poussière sur les optiques, qui peut bloquer le faisceau lumineux. Les capteurs inductifs, avec leur conception autonome et étanche, sont souvent le choix préféré. Les capteurs à ultrasons peuvent également être utilisés s'ils sont conçus avec des boîtiers robustes. Pour cet environnement, l'indice de protection IP, le matériau du boîtier et la résistance aux vibrations sont les principaux facteurs de sélection.
Le tableau suivant fournit un résumé des considérations environnementales et de leur impact sur la sélection du capteur.
| Facteur environnemental | Défi typique | Spécification du capteur affectée | Solution recommandée |
| Humidité / Humidité élevée | Pénétration d'eau, corrosion | Indice IP, matériau du boîtier | IP67/IP69K, boîtier en acier inoxydable |
| Température extrême | Dégradation des performances, échec | Plage de température de fonctionnement | Capteurs de température larges (-40°C à +85°C) |
| Poussière / Particules | Blocage optique, contamination | Indice IP, type de capteur | Capteurs inductifs, capteurs à ultrasons, IP6X |
| Vibrations / Chocs | Dommages mécaniques, connexions desserrées | Matériau du boîtier, montage | Boîtier en acier inoxydable, montage sécurisé |
| Interférence électromagnétique (EMI) | Faux déclenchement | Indice CEM, type de capteur | Capteurs à haute immunité CEM, câbles blindés |
| Exposition chimique | Dégradation du logement | Matériau du boîtier | Boîtier recouvert de PTFE ou de céramique |
Comprendre les exigences environnementales de votre application est essentiel pour sélectionner un capteur industriel IFM qui fournira un service fiable à long terme. Notre équipe àLumière flottante Automation Trade Co., Ltd.peut vous aider à évaluer les conditions environnementales de votre application et recommander les spécifications de capteur appropriées pour garantir des performances robustes.
Autrefois, les capteurs industriels étaient de simples appareils qui délivraient un signal binaire à l'automate : allumé ou éteint. L'automate a reçu un signal indiquant la présence ou l'absence d'un objet, et rien de plus. Aujourd'hui, le paysage de la communication pour les capteurs industriels a considérablement évolué. ModerneCapteur industriel IFMprend en charge des protocoles de communication avancés tels que IO-Link, qui transforme le capteur d'un simple commutateur en un appareil intelligent riche en données. IO-Link n'est pas seulement un standard de communication ; il s’agit d’un changement de paradigme qui améliore l’intégration capteur-PLC, ouvrant ainsi la voie à de nouvelles fonctionnalités qui étaient auparavant impossibles.
IO-Link est un protocole de communication point à point qui permet l'échange de données entre un capteur et l'automate (ou un maître IO-Link). Contrairement aux E/S discrètes traditionnelles, où le capteur envoie uniquement un signal numérique, IO-Link permet une communication bidirectionnelle. L'API peut non seulement lire l'état de commutation du capteur, mais également accéder à des informations de diagnostic détaillées, lire les paramètres du processus et même reconfigurer le capteur à distance. Cela change la donne pour l’automatisation industrielle. Par exemple, un capteur industriel IFM doté de la fonctionnalité IO-Link peut fournir des informations sur la qualité de détection (force du signal), la température du capteur, ses heures de fonctionnement et même son état de diagnostic interne. Ces données peuvent être utilisées par l'API ou un système de niveau supérieur pour la maintenance prédictive, l'optimisation des processus et le contrôle qualité.
Les avantages d'IO-Link pour l'intégration capteur-API sont substantiels. Prenons l'exemple d'une ligne de production comportant des centaines de capteurs. Avec les E/S discrètes traditionnelles, l'automate ne reçoit qu'un ensemble limité de signaux. Si un capteur tombe en panne, l'automate peut détecter une perte de signal, mais il ne sait pas pourquoi. L'équipe de maintenance doit inspecter physiquement le capteur pour diagnostiquer le problème. Avec IO-Link, l'automate reçoit une alerte de diagnostic indiquant exactement quel capteur est défaillant et pourquoi (par exemple, "Capteur 37 - Signal trop faible, nettoyage requis"). Cela réduit considérablement le temps de dépannage et minimise les temps d’arrêt. De plus, avec IO-Link, l'automate peut modifier les paramètres du capteur (tels que la distance de détection ou la synchronisation de sortie) sans nécessiter de connexion physique au capteur. Cela facilite l'adaptation du système aux exigences changeantes de la production.
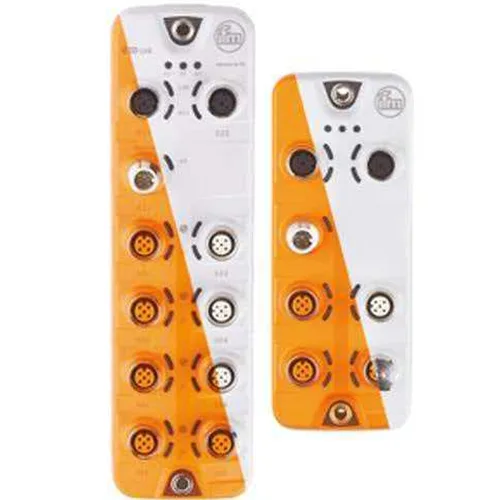
L'intégration d'un capteur industriel IFM avec IO-Link dans un système API implique trois composants : le capteur (avec capacité IO-Link), le maître IO-Link (un module qui fait l'interface entre le capteur et le bus de terrain de l'API) et l'API lui-même. Le maître IO-Link est connecté à l'automate via un bus de terrain (tel que PROFINET, EtherNet/IP ou EtherCAT). Le maître communique avec le capteur à l'aide du protocole IO-Link, puis traduit les données pour le bus de terrain de l'automate. Cette architecture simplifie considérablement le câblage : un seul câble à 4 conducteurs relie le capteur au maître, et un seul câble de bus de terrain relie le maître à l'automate. Cela contraste fortement avec l'approche traditionnelle, où chaque signal discret nécessite son propre fil dédié. Le tableau suivant fournit un résumé des principaux avantages d'IO-Link pour l'intégration capteur-automate.
| Fonctionnalité | E/S discrètes traditionnelles | IO-Link |
| Direction des données | Unidirectionnel (capteur vers PLC) | Bidirectionnel (capteur ↔ automate) |
| Informations disponibles | Signal binaire (marche/arrêt) | Signal binaire + diagnostic + données process |
| Configuration à distance | Pas possible | Oui (les paramètres du capteur peuvent être modifiés à distance) |
| Câblage | Fils individuels pour chaque signal | Un seul câble à 4 conducteurs par capteur |
| Diagnostic | Basique (signal présent/absent) | Détaillé (qualité du signal, température, heures de fonctionnement) |
| Maintenance prédictive | Limité | Activé par les données de diagnostic |
Notre équipe àLumière flottante Automation Trade Co., Ltd.peut aider à la conception et à la mise en œuvre de réseaux de capteurs basés sur IO-Link, en fournissant des conseils sur la sélection des capteurs, la configuration principale et la programmation de l'API. Nous reconnaissons que la transition des E/S traditionnelles vers IO-Link est une décision stratégique qui peut améliorer considérablement les capacités et les performances de votre système d'automatisation.
Lors de la sélection d'unCapteur industriel IFM, il est tentant de se concentrer uniquement sur le prix d’achat initial. Cependant, le coût réel d’un capteur va bien au-delà de son coût d’acquisition. Le coût total de possession (TCO) comprend le coût d'installation, d'exploitation, de maintenance et, plus important encore, le coût des temps d'arrêt résultant d'une panne de capteur. Un capteur légèrement plus cher mais nettement plus fiable peut permettre à une usine d'économiser des dizaines de milliers de dollars au cours de sa durée de vie. Par conséquent, l’évaluation de la fiabilité à long terme est un élément essentiel du processus de sélection.
La fiabilité d'un capteur industriel est généralement quantifiée par son temps moyen entre pannes (MTBF). Un MTBF élevé indique un capteur fiable qui est peu susceptible de tomber en panne au cours de sa durée de vie prévue. Les capteurs IFM sont connus pour leur haute qualité et leur conception robuste, avec des valeurs MTBF parmi les meilleures du secteur. Cependant, le MTBF n’est pas le seul facteur à prendre en compte. La robustesse du capteur face aux facteurs environnementaux, son immunité aux interférences électromagnétiques et sa résistance aux contraintes physiques contribuent également à sa fiabilité à long terme. Un capteur logé dans un boîtier robuste en acier inoxydable et doté d'un indice de protection IP élevé a plus de chances de survivre dans un environnement industriel difficile qu'un capteur doté d'un boîtier en plastique et d'un indice de protection IP inférieur.
Considérons un scénario pour illustrer l'importance du TCO. Une usine dispose de 100 capteurs installés sur une ligne de production critique. L'usine fonctionne 24 heures sur 24, 365 jours par an. Chaque heure d'arrêt coûte à l'usine 10 000 $ en perte de production. En moyenne, une panne de capteur entraîne 2 heures d'arrêt pour le dépannage, le remplacement et le redémarrage. Si un capteur à faible coût a un taux de panne de 1 panne par an (MTBF de 8 760 heures), le coût du temps d'arrêt de ce capteur seul est de 20 000 $ par an (10 000 $ x 2 heures). Si un capteur industriel IFM de haute qualité présente un taux de défaillance de 0,1 défaillance par an (MTBF de 87 600 heures), le coût des temps d'arrêt n'est que de 2 000 $ par an. La différence est de 18 000 $ par capteur, rien qu’en raison des temps d’arrêt. Il s’agit d’une illustration frappante de la raison pour laquelle le coût total de possession est plus important que le coût initial. Le tableau suivant fournit un cadre pour évaluer la fiabilité du capteur et le coût total de possession.
| Facteur de fiabilité | Capteur à faible fiabilité | Capteur IFM haute fiabilité | Impact sur le coût total de possession |
| MTBF (heures) | 8 760 (1 an) | 87 600 (10 ans) | Un temps moyen entre pannes (MTBF) plus faible augmente la fréquence des temps d'arrêt |
| Indice IP | IP65 | IP67/IP69K | Un indice IP inférieur augmente le risque d'intrusion |
| Immunité CEM | Basique | Haut | Une mauvaise immunité CEM entraîne de faux déclenchements |
| Plage de température | -10°C à +60°C | -25°C à +85°C | La plage étroite limite la flexibilité des applications |
| Qualité des matériaux | Boîtier en plastique | Boîtier en acier inoxydable | Le plastique se dégrade plus rapidement dans les environnements difficiles |
| Capacité diagnostique | Aucun | IO-Link avec diagnostic | Aucun diagnostic n'augmente le temps de dépannage |
Pour évaluer le TCO d'un capteur, nous recommandons un calcul simple : (Nombre de capteurs) x (Taux de panne) x (Coût d'arrêt par panne) x (Durée de vie attendue). En prenant en compte le coût des temps d'arrêt et la fiabilité du capteur, vous pouvez prendre une décision éclairée qui donne la priorité à la valeur à long terme plutôt qu'au coût à court terme. Notre équipe àLumière flottante Automation Trade Co., Ltd.peut fournir les données nécessaires sur la fiabilité et les performances du capteur pour soutenir cette évaluation.
Question 1 : Comment puis-je confirmer la compatibilité d'un capteur industriel IFM avec mon système PLC existant ?
Réponse : La compatibilité dépend de trois facteurs clés : le type de sortie (NPN ou PNP), la tension d'alimentation (généralement 10-30 V CC) et le protocole de communication (E/S discrètes standard ou IO-Link). Tout d’abord, vérifiez les spécifications de votre module d’entrée API pour déterminer le type de sortie requis. La plupart des automates européens (Siemens) utilisent des entrées PNP. Vérifiez ensuite que la tension d'alimentation du capteur correspond à l'alimentation de votre automate (généralement 24 V CC). Enfin, si vous souhaitez utiliser des fonctionnalités avancées, confirmez que votre automate prend en charge IO-Link ou qu'un module maître IO-Link est installé. Notre équipe de Floating Light Automation Trade Co., Ltd. peut vous aider dans cette évaluation de compatibilité et fournir une référence croisée pour votre modèle de PLC spécifique.
Question 2 : Quelles sont les principales différences entre les capteurs de sortie NPN et PNP, et quand dois-je choisir chacun d'eux ?
Réponse : La principale différence réside dans la logique de commutation. Dans une sortie NPN (sinking), le capteur connecte la charge à la terre (0 V) lorsqu'il est activé. Dans une sortie PNP (sourcing), le capteur connecte la charge à la tension d'alimentation positive (par exemple +24 V) lorsqu'il est activé. Le choix dépend du module d'entrée de votre automate. La plupart des automates européens et modernes utilisent des entrées PNP, tandis que certains automates plus anciens ou asiatiques utilisent NPN. Si votre automate prend en charge les deux (la plupart le font), choisissez le type de sortie qui convient le mieux à vos considérations de câblage et de sécurité. Notre équipe peut vous aider à identifier le type de sortie correct pour votre système PLC.
Question 3 : Mon capteur semble se déclencher de manière aléatoire. Quelle pourrait être la cause de ce problème et comment puis-je y remédier ?
Réponse : Le déclenchement aléatoire est souvent provoqué par des interférences électromagnétiques (EMI) provenant de moteurs, d'équipements de soudage ou d'autres appareils haute puissance à proximité. Vérifiez d’abord le cheminement des câbles du capteur ; assurez-vous qu'il n'est pas parallèle aux câbles d'alimentation. Si les EMI en sont la cause, vous pouvez utiliser des capteurs avec une immunité CEM plus élevée (la plupart des capteurs IFM ont une bonne immunité), installer des câbles blindés ou utiliser un capteur avec un principe de détection différent (par exemple, inductif ou photoélectrique). D'autres causes incluent les vibrations, les fluctuations de température ou un capteur mal aligné. Nous recommandons une inspection systématique de l'installation et de l'environnement pour identifier la cause profonde. Si le problème persiste, contactez nos spécialistes en automatisation pour un diagnostic détaillé.
Question 4 : Quel est le principal avantage de l'utilisation d'un capteur IO-Link par rapport à un capteur discret traditionnel ?
Réponse : Les capteurs IO-Link offrent des avantages significatifs par rapport aux capteurs discrets traditionnels. Ils offrent une communication bidirectionnelle, permettant à l'API non seulement de lire l'état de commutation, mais également d'accéder à des données détaillées de diagnostic et de processus, notamment l'intensité du signal, la température et les heures de fonctionnement. Cela permet une maintenance prédictive et une configuration à distance, réduisant ainsi les temps d'arrêt. IO-Link simplifie également le câblage, car il utilise un seul câble à 4 conducteurs pour l'alimentation et les données. De plus, les capteurs IO-Link peuvent être configurés avec plusieurs jeux de paramètres, leur permettant de s'adapter à différentes applications sans remplacement physique. Pour une évaluation détaillée des avantages pour votre application, contactez notre équipe de Lumière flottante Automation Trade Co., Ltd.
Question 5 : Quels sont les signes indiquant qu'un capteur industriel IFM atteint la fin de sa durée de vie et doit être remplacé ?
Réponse : Les signes indiquant qu'un capteur approche de la fin de sa durée de vie incluent : un temps de réponse accru (commutation plus lente), une plage de détection réduite, de faux déclenchements intermittents, des dommages visibles sur le boîtier ou le câble et une baisse constante de la qualité du signal (si surveillé via IO-Link). Si le capteur n'est pas équipé de diagnostics, vous pouvez utiliser un multimètre pour vérifier sa tension ou son courant de sortie. En règle générale, les capteurs installés dans des environnements difficiles doivent être remplacés tous les 5 à 8 ans dans le cadre d'un plan de maintenance proactif. Notre équipe peut vous fournir des conseils sur la durée de vie attendue du capteur et recommander un calendrier de remplacement pour votre application.
Lumière flottante Automation Trade CO., LTD.est un fournisseur mondial de composants d'automatisation industrielle, dédié à la fourniture de pièces d'automatisation authentiques, fiables et hautes performances aux intégrateurs de systèmes, aux constructeurs de machines, aux fabricants et aux équipes de maintenance du monde entier. Nous sommes spécialisés dans les grandes marques, notamment Allen Bradley, Siemens, Omron, Keyence, SICK et IFM, couvrant les automates programmables, les IHM, les servomoteurs, les moteurs, les capteurs, les systèmes de vision, les composants de sécurité et les modules de communication industrielle. Chaque produit que nous fournissons est authentique, traçable et testé, aidant nos clients à réduire les temps d'arrêt, à améliorer la productivité et à créer des systèmes d'automatisation stables.
Avec des années d'expérience dans l'approvisionnement en automatisation industrielle et l'approvisionnement transfrontalier, nous avons construit une chaîne d'approvisionnement mondiale stable et travaillons en étroite collaboration avec des canaux autorisés et des partenaires fiables. Notre mission est simple : rendre les pièces d'automatisation d'origine faciles à trouver, rapides à livrer et sûres à utiliser. Nous servons des clients dans les secteurs de l'automobile, de l'électronique 3C, de l'alimentation et des boissons, de l'emballage, de la logistique, de l'énergie et des procédés. Que vous ayez besoin de pièces de rechange uniques, de commandes par lots ou d'une assistance technique pour le remplacement et les mises à niveau, notre équipe de spécialistes en automatisation est prête à vous fournir un devis rapide, une sélection de produits professionnelle et un service après-vente fiable. Chez Floating Light Automation, nous croyons en la qualité, l'authenticité et la confiance des clients. Nous ne sommes pas seulement un fournisseur, mais votre partenaire d'automatisation de confiance.
Choisir le bonCapteur industriel IFMpour votre système PLC est une décision qui nécessite une évaluation systématique du type de capteur, de la compatibilité électrique, des conditions environnementales, des protocoles de communication, de la fiabilité et du coût total de possession. En suivant le processus décisionnel structuré décrit dans cet article, vous pouvez sélectionner en toute confiance un capteur qui non seulement répond aux exigences techniques de votre application, mais qui offre également une fiabilité et une rentabilité à long terme. L'essentiel est d'éviter une approche « taille unique » et d'adapter soigneusement le capteur aux exigences spécifiques de l'application.
Chez Floating Light Automation Trade Co., Ltd., nous nous engageons à vous aider à naviguer dans ce processus de sélection complexe. Notre équipe de spécialistes en automatisation possède une connaissance technique approfondie des produits IFM Industrial Sensor et de leur intégration avec les systèmes PLC. Nous fournissons des conseils d’experts, des devis rapides et précis et un support après-vente fiable. Nous vous invitons à nous contacter pour toute assistance concernant la sélection de capteurs, le support technique ou l'approvisionnement en produits. Laissez-nous vous aider à créer un système d’automatisation plus fiable, efficace et productif. Contactez Floating Light Automation Trade Co., Ltd. aujourd'huipour obtenir des conseils d'experts sur la sélection du capteur industriel IFM adapté à votre système PLC et pour découvrir comment nos produits authentiques peuvent améliorer vos opérations d'automatisation industrielle.